로트 추적 바코드는 품질 조건이 같은 묶음마다 로트 번호를 1개 부여하고, 그 로트가 생기거나 바뀌거나 회사 밖으로 나가는 순간에 스캔 지점을 둡니다. 기본은 원자재 입고, 라인 투입, 생산 완료, 출하 4곳이고 재포장과 폐기가 있으면 2곳을 더합니다.
모든 공정에 스캔을 넣으면 바쁜 시간에 작업자가 건너뛰고, 그 1번이 추적을 끊습니다. 지점 수를 늘리기보다 원료 로트와 제품 로트를 잇는 투입·생산 완료 스캔 2번을 반드시 지킵니다.
로트 단위 기준 5가지
생산일 단위 로트는 문제가 생기면 하루 생산량 전체를 회수하고, 원료 로트 단위는 그 원료 1개로 만든 제품만 회수합니다. 대신 로트가 작을수록 라벨 출력과 스캔 횟수가 늘어나므로, 경계는 원료 교체나 설비 세척처럼 품질 조건이 바뀌는 시점으로 정합니다.
| 로트 단위 | 새 로트를 여는 시점 | 문제 발생 시 회수 범위 | 맞는 라인 |
|---|---|---|---|
| 생산일 | 날짜 변경 | 하루 생산량 전체 | 원료가 하루 1종류로 고정된 라인 |
| 교대 근무조 | 근무조 교대 | 근무조 1개의 생산량 | 2교대·3교대로 작업자가 바뀌는 라인 |
| 원료 로트 | 투입 원료의 로트 교체 | 원료 로트 1개로 만든 제품 | 원료 품질 편차가 큰 식품·화학 라인 |
| 배합 1회 | 탱크·믹서 1회 가동 | 배합 1회분 | 도료·접착제·약품처럼 배합 공정이 있는 공장 |
| 세척 주기 | 설비 세척 후 재가동 | 세척과 세척 사이 생산량 | 알레르기 유발 원료를 번갈아 넣는 식품 라인 |
기준 2개가 겹치면 더 짧은 쪽을 따릅니다. 원료 로트가 하루 2번 바뀌는 라인은 날짜가 아니라 원료를 교체할 때마다 새 로트를 엽니다.
로트 번호 구성과 라벨 항목 5가지
GS1 로트 번호(AI 10)는 영숫자 20자 이하이고, 상품 식별 코드 GTIN(AI 01)이나 AI 02와 함께 인쇄합니다. 라인, 생산 시각, 배합 번호를 번호 안에 담아도 되고 받는 회사는 그 구조를 몰라도 됩니다.
사내 로트 번호는 생산일 6자리, 라인 1자리, 그날의 로트 순번 2자리처럼 고정 자릿수로 정합니다. 261117203은 2026년 11월 17일 2번 라인의 3번째 로트입니다. 영문 대문자와 숫자 2종만 사용하면 261117-2-03처럼 하이픈 위치를 틀려 같은 로트가 번호 2개로 등록되는 오류가 없습니다.
라벨에는 품목 코드, 로트 번호, 생산일이나 기한, 수량, 단위 5개 항목을 인쇄합니다. 바코드 아래에 같은 내용을 글자로 넣어 두면 스캐너가 고장 난 날에도 작업자가 9자리 번호를 입력해 기록을 이어 갑니다. 제품 1대마다 번호가 필요하면 로트가 아니라 시리얼 번호를 부여합니다.
로트 라벨은 그 묶음을 다 사용하거나 폐기할 때까지 떼지 않고, 박스 6개를 큰 상자 1개에 다시 담아도 안쪽 박스의 라벨은 그대로 둡니다. 유통업체 대부분은 팔레트 1개에 로트 1개만 받으므로 출하 팔레트에는 로트를 섞지 않습니다.
공정별 스캔 지점 7곳
추적 기록이 필요한 사건은 새 품목이 생기는 시작, 원료가 제품이 되는 변환, 출하와 입고로 이어지는 운송, 판매나 폐기로 끝나는 소진 4종류입니다. 공장 안에서는 이 사건이 아래 7개 스캔 지점이 됩니다.
| 스캔 지점 | 사건 종류 | 스캔하는 바코드 | 연결되는 기록 |
|---|---|---|---|
| 원자재 입고 | 운송(입고) | 공급처 박스의 품목·로트 바코드 | 공급처 로트, 사내 입고 로트, 입고일 |
| 라인 투입 | 변환(투입) | 원료 로트 라벨, 작업지시서 바코드 | 작업지시 번호, 원료 로트, 투입 수량 |
| 생산 완료 | 변환(산출) | 새로 출력한 제품 로트 라벨 | 제품 로트와 투입 원료 로트 전체 |
| 재포장·소분 | 변환(포장 변경) | 원래 로트 라벨과 새 로트 라벨 | 새 로트와 원래 로트 |
| 팔레트 적재 | 물류 단위 구성 | 박스 로트 라벨과 팔레트 SSCC | 팔레트 번호, 포함 로트, 박스 수 |
| 출하 | 운송(출하) | 팔레트 SSCC나 박스 로트 라벨 | 거래처, 출하일, 출하 로트 |
| 폐기 | 소진(폐기) | 불량·기한 경과 로트 라벨 | 폐기 수량, 폐기 사유 |
투입과 생산 완료 중 1곳이라도 빠지면 원료 로트와 제품 로트가 이어지지 않습니다. 원료 1종에 문제가 생겨도 그 원료가 들어간 제품 로트를 찾지 못하므로 두 지점은 생략하지 않습니다.
팔레트를 풀어 다시 적재하면 새 SSCC 18자리를 부여하고 원래 팔레트와 연결합니다. 물류 라벨의 SSCC 구조는 GS1-128 물류 라벨 읽는 법에 정리했습니다.
스캔을 생략하는 이동과 검사
같은 공정 안의 작업대 이동이나 같은 창고 안의 랙 변경은 로트 추적 사건이 아닙니다. 위치가 필요하면 A-03-02 같은 창고 로케이션 번호를 스캔해 따로 관리합니다. 판매 계약이나 대금 결제도 추적 사건이 아니고, 물건이 실제로 나가는 출하 스캔이 기록입니다.
검사 공정은 별도 스캔 지점 없이 결과를 합격·보류·불합격 3가지 로트 상태로 기록합니다. 출하 스캔에서 보류 로트가 나오면 프로그램이 출고를 막도록 구성합니다.
정방향 추적과 역방향 추적
역방향 추적은 제품 로트 261117203에서 투입된 원료 로트와 공급처를 찾고, 정방향 추적은 원료 로트 1개에서 그 원료가 들어간 제품 로트와 거래처를 찾습니다. 회사마다 바로 앞 공급처와 바로 다음 고객을 확인할 수 있으면 공급망 전체가 이어지고, 이것을 한 단계 앞·한 단계 뒤(one step up, one step down) 원칙이라고 합니다.
로트를 섞는 공정은 새 로트를 부여하고 원래 로트와 연결합니다. 원료 로트 2개를 한 탱크에 섞으면 새 배합 로트 1개에 원료 로트 2개가 연결됩니다. 나눌 때도 같아서, 제품 로트 1개를 소포장 3종으로 나누면 새 로트 3개가 같은 원래 로트를 가리킵니다.
미국 식품 추적성 규칙 FSMA 204의 로트 기준
미국에 식품을 수출하는 공장은 FDA 식품 추적성 규칙(FSMA 204)을 확인합니다. 대상 식품 목록(FTL)에 든 품목에만 적용하고, FDA는 2028년 7월 20일 전에는 이 규칙을 집행하지 않습니다.
| 항목 | FSMA 204 기준 |
|---|---|
| 추적 사건 | 수확, 냉각, 최초 포장, 어선 식품의 최초 육상 입고, 출하, 입고, 변환 |
| 추적 로트 코드 부여 시점 | 최초 포장, 최초 육상 입고, 변환 |
| 출하 때 로트 코드 | 새로 부여하지 않음 |
| 기록 제출 | 요청 후 24시간 이내, 일부 정보는 정렬 가능한 전자 스프레드시트 |
| 기록 보관 | 기록을 만들거나 받은 날부터 2년 |
출하 때 로트 코드를 새로 만들지 않는 원칙은 사내 운영에도 맞습니다. 261117203 같은 생산 로트 번호를 출하 라벨에 그대로 인쇄하면, 거래처가 알려 준 번호 9자리로 생산 기록을 바로 찾습니다.
로트 추적 장비 구성
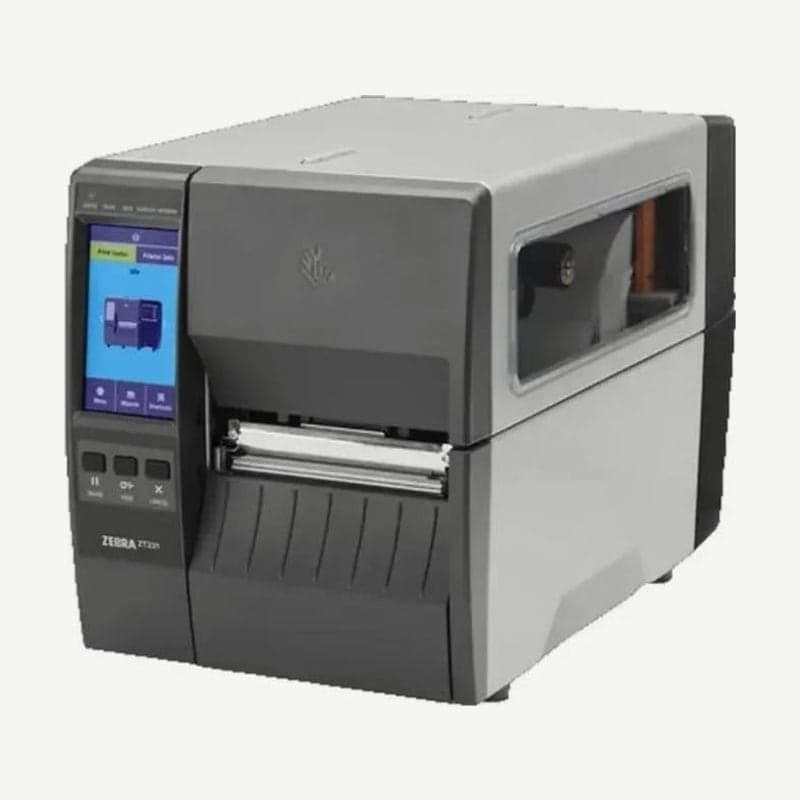
생산 완료 지점에는 라인 옆에 제브라 ZT231 같은 4인치 산업용 프린터를 두고 로트 라벨을 바로 출력합니다. 라벨 양식은 착한라벨 디자이너에서 만들고, 로트 번호 9자리는 생산 관리 프로그램에서 받아 인쇄합니다.
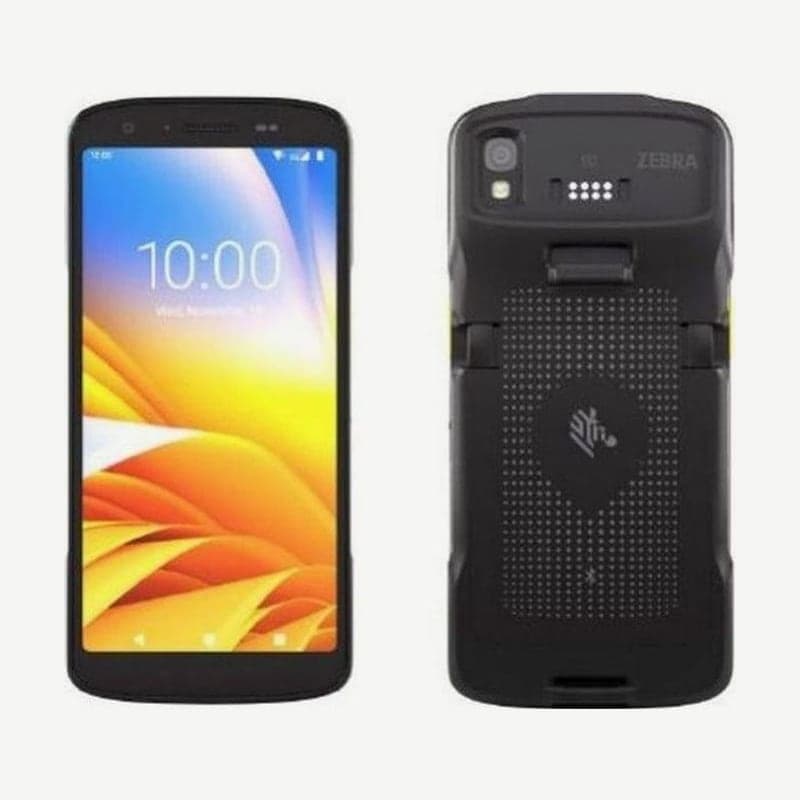
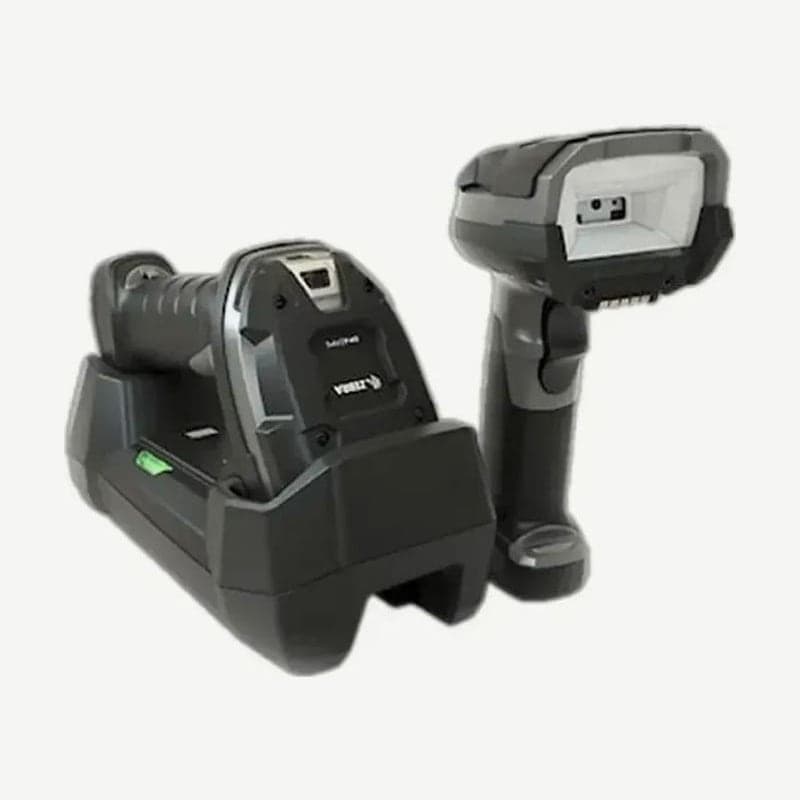
입고와 투입 지점은 작업자가 이동하며 스캔하므로 제브라 TC22 같은 산업용 PDA가 맞습니다. 출하 검사대처럼 고정된 곳은 제브라 DS3608 같은 산업용 스캐너를 PC에 연결합니다. 저희는 PDA와 스캐너를 같은 생산 관리 프로그램에 연결해 7개 지점의 기록이 한 로트 번호로 모이도록 설정합니다.
저희가 구축한 반도체 장비 제조사 부품 추적 사례도 같은 원칙입니다. 모든 소모품에 바코드를 부착하고 작업자가 부품을 꺼내 사용하는 순간을 스캔으로 기록해, 부품 사용 내역을 시간순·담당자별로 추적합니다.